

 이형지 사전
 이형지 관련 용어 정리:이형지사전(원지, PE, 실리콘)
▲용도에 적합한 종이 성질 부여(지합 및 탈수성 조절)
▲평활성, 지합 개선으로 인쇄적성 향상(탈크, 탄산칼슘, 이산화티탄)
▲밝기, 광택 향상, 인쇄적성 위해 표면 코팅. 예: 아트지
▲도공지가 아닌 타 용도의 지종. 예:박리지
▲종이의 내수성 부여
▲지력 증강, 사이즈프레스용
▲백색도를 높이는 물질. 최근 피부질환 유발 등 일부 제품에서 규제 있음.
▲도공지의 광택과 평활도 개선. 특히 글라신지 경우 최상의 조건임
▲종이 표면에 평활한 정도. 값이 높을수록 평활도 양호. 실제 제지회사에서의 표면 거칠기 및 균일성 나타내나 종이 가공업체에서는 전체적인 후도편차, 처짐 등의 공정에 영향 미치는 작업성을 나타냄.
▲변색되지 않고 견디는 정도(빛 등)
▲평량의 변화정도. 입자들의 불균일성 발생
▲시편 파괴에 면적당 힘. MD>CD
▲찢어질 때의 힘. 섬유의 길이 영향
▲변형에 대한 저항. 인쇄성 영향
▲특정 파장에서의 빛 반사율
▲가시영역에서의 광선 반사율
▲수분 분포의 불균일성과 종이의 물리적 변화
▲다양하고 용이한(고속) 가공에 적합하여 단독 사용하였으나 내열도 문제로 HDPE 또는 기타 첨가제 첨가 하여 사용함. 코스틱 경우 LDPE+HDPE 혼합하여 내열성 확보하나 일부 업체에서는 탄산칼슘(CaCO3) 등 혼합하여 사용함
▲LDPE의 내열도문제를 보완하기 위해 적정량 혼합하여 사용함
▲HDPE 대체하기에는 내열도 문제 여전히 존재함
▲분자량, 용융지수, 밀
▲가공온도, 압출부하, NECK-IN, 고속가공성 영향
▲용융지수(Melting Index=MI):
특정온도에서의 일정하중으로 10분간 압출되는 수지의 양
MI 증가 시 코팅두께 줄이고 고속 가공 가능함.
밀도(Dencity): 인장강도, 연화점, 내마모성 영향
▲용융점(Melting Point): 열에 의해 완전 액상으로 되는 온도(LDPE=100-115℃, HDPE=125-135℃)
연화점(Softening Point): 가열할 경우 연화되어 변형이 일어나는 온도. PE표면변형 온도의 척도
▲일반적 수지에서(필름 자체) 중요한 물성이나 이형지에서는 종이 물성에 좌우됨. 인장강도(Tensile strength), 연신율(elongation)
▲PE공정 중 첨가제 경우 형태는 PE Chip(Pellet)유사형태로 만들어 첨가함. 혼합효율 극대화
▲LDPE 단독 사용 경우 후공정 및 업체 사용(점착코팅) 중 열에 의한 변형으로 광택 변화 발생함.
유광면 경우 무광화
발생하며 무광면 경우 오히려 유광화 발생함. 발생 방지 위해 HDPE 혼합 또는 기타 첨가제 사용함. PE물성 중 연화점과 연관
▲PE 압출(Extrusion)방식, T자 모양의 다이스(Dies)로 통해 PE 압출되어 기재(종이 및 기타)에 접합되는 방식
▲기재(종이, 필름)와 PE접합하기 위해 실린더(Cylinder 또는 Barrel) 및 다이스(Dies)의 적정한 온도와 기재표면, 작업조건, 설비 안정화가 필요함
▲유광롤(Glossy): 표면 유광으로 유광PE면 작업됨.
무광롤(Matt): 표면 무광으로 무광 정도에 따라 PE표면도 달라짐.
엠보싱롤(Embossing): Air Free 또는 Air Bleed Type이라 하며 점착면 탈포 용이함. 점착력 경우 적용 시 약해지나 이형력 경우는 중박리화 경향 있음.(표면 특성)
▲T-다이 압출폭과 실제 기재상 코팅폭과의 차이(압출 PE폭의 감소현상), 사이드 Trimming 여부 결정
▲코팅폭 사이드에서 발생되는 수지 올라옴 현상
▲코팅폭과 Edge Bead 조정
17. Up Deckle / Low Deckle / Deckle Rod:
▲코팅폭 결정, Low Deckle: Edge Bead 두께 조정, Deckle Rod: Edge Bead 폭 조정
▲PE 접합 전 강한 산화력으로 종이, 필름 등의 기재표면을 산화시켜 PE 접합력을 향상시킴
▲오존(O3), 플라즈마 등
▲실리콘 내 용제 포함하여(대부분 고형분 30%) 유해함, 열경화방식으로 코팅이 용이하며 다양한 이형력을 구현함(Grade, 용제 배합비), 단 내용제성 기재가 필요함. 다양한 이형력 구현이기 때문에 현재 양면실리콘의 대부분의 제품은 용제형 타입의 사양으로 결정됨
▲친환경적 제품. 복잡한 코팅방식이며 커버리지를 위해 코팅량 하한선이 있고 온도에 민감하여 기재 의 선택이 필요함. 글라신 자동라벨링용 적용 제품이며 친환경 제품에 적용되면 PE지 경우 경박리 사양 요구 시 적용됨.
▲실리콘 코팅 전 처리하여 wetting 향상 시킴. 용제형 처리 시 용제 가스 주의(설치 장소 및 가스 배출/처리 등 중요)
▲체의 구멍이나 입자의 크기를 나타내는 단위로 타일러 표준체(Tyler Standard Sieve)에서는 1 인치 길이 안에 들어 있는 눈금의 수로 나타낸다. 코팅롤의 메쉬타입 경우 실리콘 도포량과 연관이 있어 이형력 및 도포량 관련 사전 결정 필요함.
▲경화지연제, 표면온도, 촉매투입량, 폴리머, 경화제, SiH/SiVi비율
▲공정 중 경화/건조는 가장 중요한 요소이며 작업 후 후경화/후숙성 또한 점착제와 마찬가지로 중요한 요소입니다. 이는 100%건조와 경화는 현실상 불가능하므로 그 부족분을 채운다는 의미입니다. 후숙성(Aging)도 같은 의미로 실리콘 표면의 안정화 위해서는 50 ℃ 2~3일 정도 진행됩니다.
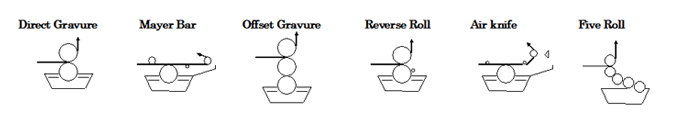
▲코스틱 이형지 경우 3단 롤코팅(용제형), 그라비아타입(용제형), 5단롤(무용제)코팅방식 등 용도/기재에 적합한 코팅방식으로 생산함
▲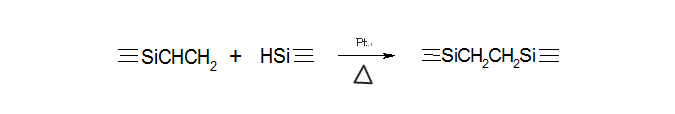
9. 잔류점착력(SAS=Subsequent Adhesion Strength
▲미반응/잔류 실리콘의 영향으로 점착력약화 정도 파악하기 위한 척도. 기준테이프 부착된 실리콘 표면과 Teflon 필름과의 점착력 차이(Nitto-31B)
▲원지에 PE처리->실리콘 처리 시 열에 의한 폭 축소현상. 글라신지 경우 심함
▲실리콘 표면에 미세 먼지 등 부착 후 이형력 변화현상. 실리콘 별 정도 차이 있으며 특히 이형필름 경우 심각한 피해 있음. 미세 입자 경우 전하를 띠기 때문에 정전기에 위해 부착되는 경우가 심함. 극단적으로 외부공간에 이형지 방치하여 확인하는 경우도 있음.
▲양면 실리콘 제품 경우 양면 접촉면의 상호작용으로(Interaction) 부착력이 발생하는 현상. 실리콘/실리콘 반응, 미경화된 실리콘에서의 반응, 특정 실리콘 처리면의 반응
▲일정 kv이상의 정전기 발생 시(마찰, 정체 시) 실리콘 표면 파괴하여 이형 및 이탈 불량 발생시킴. 대전방지의 중요성.
▲일반적으로 시간 경과에 따른 물성의 변화를 뜻하는 의미이며 산업 여러 분야에서 전반적으로 사용이 된다. 실리콘코팅 경우에는 시간에 경과함에 따라 이형력의 변화가 나타날 수 있기 때문에 경시변화를 최소화 하는 제품을 생산하는 것이 품질의 우수성을 높이는 방법임.(경->중박리, 중->경박리)
▲이형조절제, 점착제, 경화제 비율, 코팅량, Coverage, 가교밀도, 폴리머 중합도
▲이형력, 잔류점착력(SAS), 커버리지, 코팅량, 경화도
▲공인된 규격의 테스트방법으로 90&180° Peel test하고 있으며 기준테이프는 tesa 7475(25mm)입니다.
▲Smear: “문지른 자국”이란 뜻으로 지촉 검사하여 자국 정도로 판단. 실리콘 경화의 판단 척도 Rub-Off: 지촉 검사 시 실리콘이 밀려 이물 발생함(지우개처럼), 경화 및 기재와의 밀착문제 발생. Migration: 이행, 전사의 의미로 미경화로 인해 배면 또는 점착면에 영향 미침. 추출(Extractable): 미반응 실리콘이 용매에 의해 추출되어 그 차로 판단.(MIBK)
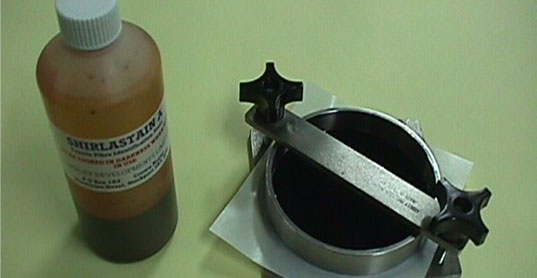
▲실리콘 코팅의 균일성 확인 위한 테스트이며 주로 No PE지/글라신지의 무용제 실리콘 처리지의 코팅면 확인함.
▲이형력에 영향을 미치는 요소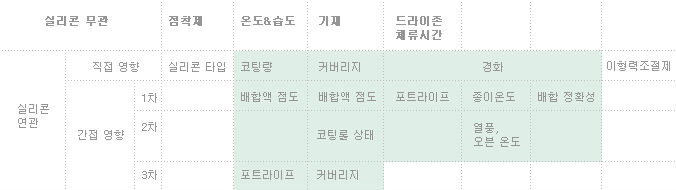
코스틱폼텍(주) 주소 : 파주시 월롱면 엘지로 360번길 120 (10844)
문의 : sales@kosticformtec.com 대표전화 : 031-984-2100
팩스 : 031-982-0458  CONTACT US
ⓒ Copyright - Kostic. All Rights Reserved
